在化工产品生产过程中,风险管控是确保生产安全、保障人员健康和环境稳定的基石。随着行业对安全生产要求的不断提升,企业需要在不同应用场景中选择合适的管控措施。例如,在原料储运环节,易燃易爆化学品的管理需要高度关注防火防爆措施,这不仅涉及设备选型,还包括人员培训与应急预案的制定。这类场景下的风险管控需要结合具体工艺流程,避免因操作失误或设备故障引发严重事故。
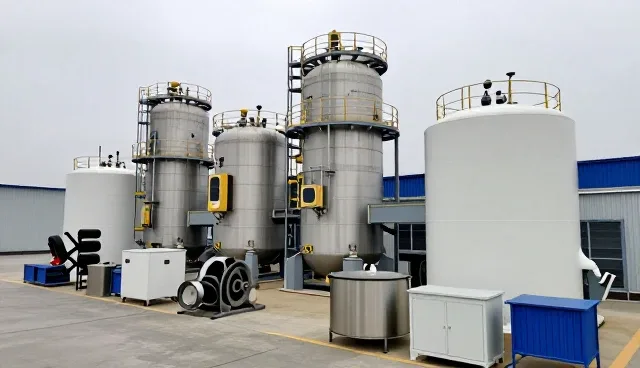
生产环节中的风险管控则更侧重于工艺控制与设备维护。化工生产中,反应釜、管道和储罐等关键设备的运行状态直接影响生产安全。企业应根据实际应用场景选择具备高可靠性的设备,例如配备自动监测和报警系统的反应釜,或采用防泄漏设计的储罐。同时,对温度、压力、流量等参数的实时监控,能有效降低因参数异常导致的工艺风险,确保生产过程的稳定性与安全性。
在化工产品生产中,不同应用场景的风险类型和管控重点存在明显差异。例如,在涉及剧毒物质的生产环节,企业需重点防范泄漏和中毒风险,这要求在设计阶段就考虑紧急切断装置、通风系统和应急救援措施。而在高温高压反应环境中,风险管控则更关注设备耐压性能与热应力的控制,这需要企业在选型时充分评估材料性能和设备运行极限,确保在极端条件下仍能保持安全运行。
选型关注点不仅涉及设备本身的技术参数,还包括其在实际应用场景中的适应性。例如,在潮湿环境下的化工生产,设备的防潮性能和防腐蚀能力成为关键考量因素。同时,设备的维护周期和故障率也直接影响企业的运营成本和安全管理效果。因此,企业在选择风险管控设备时,应综合评估其技术指标、可靠性、维护成本以及对生产流程的适配性,避免因选型不当导致额外的安全隐患。
随着数字化技术的发展,化工生产中的风险管控正逐步向智能化方向演进。例如,通过物联网技术实现设备运行状态的远程监控,可有效提升风险预警能力。同时,数据分析和人工智能算法的应用,使得风险预测和应急响应更加精准。这些技术手段的应用,不仅提升了风险管控的效率,也为企业在不同应用场景中的安全管理提供了新的解决方案。
在实际应用中,企业还需结合自身生产特点和风险暴露程度,制定个性化的风险管控策略。例如,对于涉及高危化学品的生产环节,企业应建立严格的准入制度和操作规范,确保每个环节都有明确的管控措施和责任分工。此外,定期开展风险评估和应急演练,能够帮助企业在复杂多变的生产环境中快速识别和应对潜在风险,提高整体安全水平。
风险管控不仅是化工生产的重要组成部分,也是企业可持续发展的关键保障。通过科学选型、技术应用和管理优化,企业能够在不同应用场景中有效降低风险,提升生产效率和安全性。未来,随着行业标准的不断完善和监管力度的加大,企业需持续关注风险管控的最新趋势,结合自身需求不断优化管理策略,实现安全生产与经济效益的双重提升。